Język
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Czy zakłócenia w montażu automatycznym mogą wynikać z odmian partii śrub maszynowych z łbem stożkowym z wgłębieniem stożkowym GB818?
2026-09-11
Nabywcy OEM z branży elektronicznej i dystrybutorzy elementów złącznych przemysłowych często sprawdzają jakość śrub maszynowych poprzez ręczną kontrolę próbek. Ręcznie wybrane próbki prototypów przechodzą kontrolę wymiarową i testowanie ręcznego śrubokręta. Wiele subtelnych odchyleń na poziomie partii pozostaje niewidocznych podczas ręcznego pobierania próbek i ujawnia się dopiero po wprowadzeniu części na szybkie, zautomatyzowane linie montażowe, co powoduje nieplanowane przestoje linii i dodatkowe koszty przeróbek.
Cztery odchylenia istotne dla linii montażowej rzadko podkreślane w standardowych arkuszach danych:
- Dryf profilu wgłębienia krzyżowego powodujący sporadyczne wysuwanie się końcówki wkrętaka pod wpływem produkcyjnego momentu obrotowego
- Zużycie narzędzia do walcowania gwintów powodujące nierówne pasowanie gwintu w dużych partiach produkcyjnych
- Rozproszenie grubości powłoki powierzchniowej zmieniające wartości tarcia w stacjach sterowanych momentem obrotowym
- Oddzielone numery cieplne surowców powodujące nieważność certyfikatów prototypów dla wysyłanych partii
Spójność geometrii wgłębień krzyżowych dla szybkiej, automatycznej jazdy
Ręczne badanie próbek toleruje drobne niedoskonałości kształtu wgłębienia krzyżowego. Zrobotyzowane narzędzia montażowe wykorzystują stałe profile momentu obrotowego w czasie; mały dryft wymiarowy wgłębienia zmienia powierzchnię styku bitu. Nawet śruby, które przechodzą statyczną kontrolę wzrokową, powodują częste wykręcanie się, zużycie bitów i odrzuty montażowe na liniach produkcyjnych.
- Okresowe skanowanie profili optycznych geometrii wgłębień poprzecznych podczas każdej kampanii produkcyjnej
- Symulowane testowanie cyklu momentu obrotowego montażu automatycznego przy użyciu typów końcówek wkrętakowych określonych przez klienta
Wanluo Hardware przeprowadza wyrywkową kontrolę profili wnękowych wykraczającą poza zwykły wygląd, filtrując partie podatne na ryzyko wysunięcia się podczas montażu robotycznego przed pakowaniem dla zamówień eksportowych.
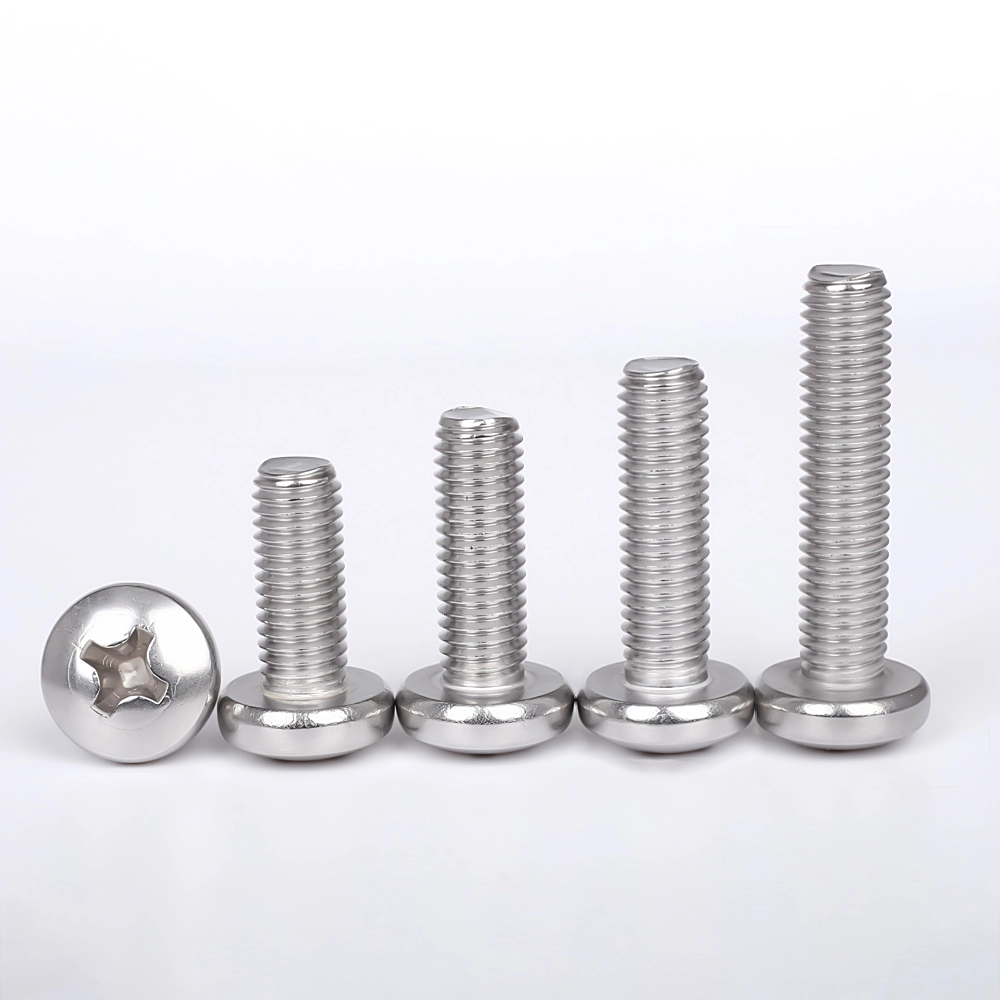
Stabilność dopasowania gwintu w obliczu postępującego zużycia narzędzi w produkcji masowej
Prototypowe śruby produkowane są przy użyciu zupełnie nowych matryc do walcowania gwintów. Po milionach cykli części powierzchnie matryc stopniowo ulegają degradacji. Poszczególne wymiary śrub mogą nadal mieścić się w granicach tolerancji rysunku, jednak skumulowane zmiany profilu powodują zmienne zachowanie gwintu.
Takie subtelne odchylenie nie powoduje niczego podczas ręcznych prób z pojedynczą śrubą, ale powoduje sporadyczne przekręcanie gwintu lub sztywne dopasowanie podczas ciągłego podawania do gwintowanych otworów obudowy w osprzętach automatycznych.
- Wdrożenie progów wyzwalania wielkości produkcji w celu regeneracji matryc walcowych do gwintów
- Pobieranie próbek miernika GO-NO-GO w połączeniu z częściową weryfikacją profilu gwintu podczas każdej zmiany
Rozrzut grubości powłoki zmieniający parametry momentu obrotowego i rozciągającego
Wielu nabywców określa jedynie rodzaj powłoki, nie określając dopuszczalnej zmiany grubości. Nierówności warstwy cynku lub pasywacji modyfikują współczynnik tarcia powierzchni. Na stanowiskach montażowych z ustalonym momentem obrotowym identyczny zaprogramowany moment obrotowy daje bardzo różną rzeczywistą siłę mocowania.
Niektóre partie kończą się niedostatecznym zaciśnięciem i podatnością na poluzowanie wibracyjne podczas pracy; inne stwarzają ryzyko zerwania gwintu podczas dokręcania sterowanego przez robota, mimo że każda śruba wygląda jednakowo.
- Wielopunktowy pomiar grubości powłoki obejmujący nasady gwintu i strefy przejściowe łba-trzpienia
- Walidacja na stanowisku dokręcania i naprężania reprezentująca rzeczywiste parametry stanowiska montażowego podczas produkcji
Możliwość śledzenia partii surowca, oddzielająca dowody próbki od towarów masowych
Ogólne raporty z testów materiałów z partii prototypowych nie mogą odzwierciedlać dostaw produkowanych masowo na potrzeby audytów przemysłowych OEM. Niektórzy dostawcy elementów złącznych ponownie wykorzystują stare dokumenty MTR dotyczące partii próbnych do późniejszych serii produkcyjnych bez odniesienia do rzeczywistych wartości cieplnych stali.
W przypadku projektów elektroniki i urządzeń podlegających zasadom identyfikowalności komponentów ta niezgodność dokumentacji może blokować akceptację kontroli jakości przychodzących towarów, niezależnie od właściwości mechanicznych fizycznych śrub.
- Powiąż kody partii wyrobów gotowych bezpośrednio z odpowiednimi numerami partii wytopowych huty
- Wydawaj anglojęzyczne raporty materiałowe dotyczące konkretnego projektu, zamiast rozpowszechniać niedatowane certyfikaty prototypów
Skrócona lista kontrolna klauzul technicznych dotycząca zamówień elementów złącznych przeznaczona dla linii zautomatyzowanych
- Dodaj geometrię wnęki poprzecznej i wymagania dotyczące symulowanego cyklu momentu obrotowego robota w ramach specyfikacji zamówienia
- Zdefiniuj wyzwalacze konserwacji matrycy do walcowania gwintów i zasady próbkowania w ramach weryfikacji gwintu w trybie mieszanym
- Określ dopuszczalny zakres grubości powłoki oraz weryfikację momentu obrotowego i naprężenia dla stanowisk montażowych z kontrolowanym momentem obrotowym
- Egzekwuj dokumentację powiązaną z partią ciepła; odmówić ponownego wykorzystania samodzielnych raportów o materiałach prototypowych
Powiązane wiadomości
- Co sprawia, że śruba T ze stali nierdzewnej jest niezawodnym wyborem w przypadku nowoczesnego mocowania?
- W jaki sposób śruba kombinowana z gniazdem sześciokątnym poprawia skuteczność mocowania?
- Jakie błędy w zaopatrzeniu powodują niepowodzenia projektu lin stalowych ze stali nierdzewnej?
- Czy próbki o doskonałej powierzchni maskują ryzyko związane ze śrubą rozporową stożkową?
- Co sprawia, że śruba kotwowa z kołnierzem sześciokątnym jest niezawodna w konstrukcjach o dużej wytrzymałości?